¿Qué es el moldeo por soplado y estiramiento?
El Moldeo Por Soplado Y Estiramiento transforma una preforma plástica en un envase ligero, resistente y preciso. El proceso combina calor, elongación y aire comprimido dentro de un molde metálico. Así nacen muchas botellas de PET para agua, bebidas y productos alimenticios.
La operación parece sencilla. Sin amores. La preforma debe alcanzar una temperatura uniforme antes de estirarse mediante una varilla. Después, el aire distribuye el material contra las paredes del molde. La orientación axial y radial mejora la resistencia, reduce el peso y favorece una apariencia transparente. Un ajuste mínimo puede cambiar el resultado. Demasiado calor provoca deformaciones. Poco calor genera paredes débiles.
El especialista en diseño de envases Glenn Beall resume una exigencia esencial: “El envase debe proteger el producto y comunicar su valor”. Esta idea conecta la ingeniería con el uso cotidiano. Una botella debe soportar presión, transporte, apilamiento y manipulación. También debe abrirse sin dificultad.
En planta, la experiencia se nota en detalles concretos: una preforma mal centrada, una línea de unión visible o una base inestable. No todo venta perfecto. A veces, el defecto revela un parámetro ignorado. Por eso, este artículo examina equipos, materiales, temperaturas, ventajas y limitaciones del proceso. También conviene cuestionar una creencia común: usar menos plástico no garantiza automáticamente un envase mejor. La seguridad, la estabilidad y la reciclabilidad deben evaluarse juntas.
Definición y principios del moldeo por soplado y estiramiento
¿Qué es el moldeo por soplado y estiramiento?
Definición y principios del moldeo por soplado y estiramiento
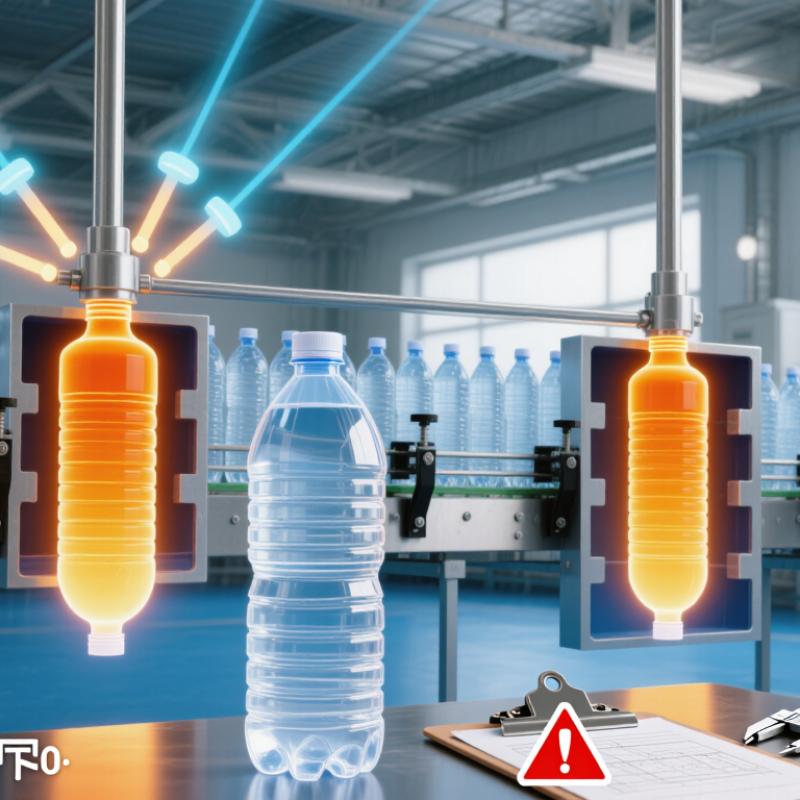
El moldeo por soplado y estiramiento fabrica envases huecos mediante calor, tracción y aire comprimido. Una preforma termoplástica se calienta hasta alcanzar una flexibilidad controlada. Después, una varilla la estira longitudinalmente dentro de un molde. El aire comprimido se expande contra sus paredes.
La combinación de estiramiento axial y radial orienta las moléculas del material. Esta orientación puede mejorar la resistencia, la transparencia y la estabilidad dimensional del envase. El molde define la geometría final, mientras el enfriamiento fija parcialmente esa forma. La temperatura, la presión y la velocidad deben ajustarse con precisión.
Cada material responde de manera distinta. También influyen en el espesor inicial y el diseño de la preforma. En planta, una zona demasiado fría puede generar marcas, paredes irregulares o una expansión incompleta. Un calentamiento excesivo debilita ciertas áreas. Parece sencillo, pero no lo es.
La experiencia técnica exige revisar muestras, registrar parámetros y observar defectos repetidos. No existe un ajuste universal para todas las formas. A veces, reduzca ligeramente la velocidad para mejorar la distribución del material. Sin embargo, esa decisión puede aumentar el tiempo del ciclo. Conviene validar los cambios mediante pruebas de resistencia, espesor y apariencia.
¿Qué es el moldeo por soplado y estirado?
El moldeo por soplado y estirado es un proceso utilizado para fabricar envases de plástico huecos, especialmente botellas de PET. Una preforma calentada se estira longitudinalmente con una varilla y se expande hacia afuera con aire comprimido dentro de un molde. La orientación biaxial mejora la resistencia, la transparencia y la eficiencia del material.
El gráfico muestra las condiciones de temperatura representativas utilizadas en las principales etapas del moldeo por soplado y estirado de PET. Los ajustes reales varían según el diseño del envase, el tipo de material y el equipo.
Materiales y productos fabricados mediante este proceso.
El moldeo por soplado y estiramiento transforma una preforma plástica en un envase ligero y resistente. La pieza se calienta hasta alcanzar una flexibilidad controlada. Después, una varilla la estira verticalmente y el aire comprimido la expande contra un molde. Esta orientación mejora la resistencia del material y permite reducir su espesor.
El tereftalato de polietileno , conocido como PET , es el material más utilizado. Ofrece transparencia, buena barrera frente a la humedad y una relación favorable entre peso y rigidez.
También pueden emplearse polipropileno, copoliésteres y ciertos materiales biodegradables, aunque cada opción exige temperaturas y parámetros diferentes. La elección depende del producto, la vida útil prevista y la compatibilidad con su contenido.
Este proceso fabrica botellas para agua, bebidas, aceites, productos de higiene y soluciones domésticas. También produce frascos pequeños, envases de sección ovalada y recipientes con asas integradas.
En una planta, el control de la temperatura resulta decisivo: una preforma demasiado fría se distribuye mal; Una demasiado caliente pierde estabilidad.
Se revisan el espesor, el peso, la transparencia y la resistencia del cuello. No todo venta perfecta. A veces aparecen zonas blanquecinas, deformaciones o bases inestables. Es necesario ajustar el estiramiento, la presión y el enfriamiento, sin confiar únicamente en la apariencia exterior.
Etapas principales del moldeo por soplado y estiramiento
¿Qué es el moldeo por soplado y estiramiento?
Etapas principales del moldeo por soplado y estiramiento
El moldeo por soplado y estiramiento fabrican envases ligeros mediante una preforma termoplástica. Esta pieza parece un pequeño tubo con cuello terminado. Su transformación exige controlar la temperatura, presión y tiempo con bastante precisión.
La operación comienza calentando la preforma de manera uniforme. Las zonas más frías pueden producir paredes débiles. Después, una varilla la estira en sentido longitudinal. Al mismo tiempo, el aire comprimido expande el material contra el molde. Así se consigue una doble orientación: axial y radial. Esa estructura mejora la resistencia y reduce el consumo de material.
El molde define la forma final y debe mantenerse correctamente alineado. Luego, el envase se enfría para conservar sus dimensiones. La inspección revisa peso, espesor, transparencia, cuello y posibles deformaciones. También se comprueba que no existen fugas.
No todo venta perfecta. Una presión excesiva puede adelgazar ciertas áreas, mientras una temperatura irregular genera marcas o contracciones. Por eso, los técnicos ajustan cada parámetro con mediciones reales, no solo con valores teóricos.
Conviene revisar periódicamente sensores, moldes y sistemas de aire. Un pequeño desajuste puede multiplicarse durante millas de ciclos. La experiencia de planta ayuda, pero debe apoyarse en registros y controles verificables.
Equipos y parámetros que influyen en la fabricación.
¿Qué es el moldeo por soplado y estiramiento?
El moldeo por soplado y estiramiento fabrican envases ligeros mediante una preforma termoplástica. Esta se calienta, se alarga axialmente y se expande contra un molde. El proceso combina orientación longitudinal y transversal. Así mejora la resistencia, la transparencia y el aprovechamiento del material.
El equipo incluye horno de calentamiento, varilla de estirado, molde refrigerado y sistema neumático. También requiere compresor, secador de aire y sensores de presión.
La temperatura de la preforma suele ajustarse entre 95 y 115 °C . El estiramiento axial puede situarse entre 2,5 y 3,5 veces . La expansión transversal suele alcanzar entre 3 y 4 veces . La presión de soplado varía, normalmente, entre 25 y 40 bar .
Hay que controlar la humedad, la viscosidad intrínseca y el espesor inicial. Un exceso térmico genera deformaciones o zonas blanquecinas. Una presión tardía produce paredes irregulares. A veces, el operador confía demasiado en la pantalla.
Según PlasticsEurope , la producción mundial de plásticos alcanzó los 413,8 millones de toneladas en 2023 . El informe del PNUMA Apagando el Grifo señala una producción anual superior a 430 millones de toneladas . Estos datos refuerzan la necesidad de reducir el material sin comprometer la seguridad del envase. La optimización real exige pruebas, mediciones y ajustes por cavidad. Una receta estable puede fallar con otra humedad ambiental.
Ventajas, limitaciones y aplicaciones industriales.
¿Qué es el moldeo por soplado y estiramiento?
El moldeo por soplado y estiramiento transforma una preforma calentada en un envase hueco. Un mandril la alarga verticalmente. Después, el aire comprimido se expande contra el molde. Así se orientan las cadenas del polímero en dos direcciones. El resultado suele ser ligero, resistente y visualmente uniforme. La distribución del material mejora, aunque depende mucho de la temperatura y la presión.
Sus ventajas destacan en botellas para alimentos, bebidas, cosméticos, productos domésticos y algunos envases farmacéuticos. Permite reducir peso sin perder rigidez, facilita producciones rápidas y ofrece formas precisas. También puede mejorar la resistencia a impactos y la presión interna. En planta, una programación estable evita paredes demasiado finas.
Tiene límites concretos. Requiere moldes, equipos especializados y controles constantes. Una variación mínima de temperatura puede crear zonas débiles, marcas o deformaciones en la base. No todos los polímeros responden igual al estiramiento. Además, la ligereza no garantiza un menor impacto ambiental: influyen en el diseño, el contenido reciclado y la gestión posterior del envase. La promesa de ahorrar material no siempre se cumple. Conviene medir el ciclo completo. En aplicaciones técnicas, el calor, la barrera química y la compatibilidad del contenido pueden requerir soluciones diferentes. A veces, una opción menos sofisticada funciona mejor.